เหตุใดวินัยในการสอบเทียบจึงกำหนดความสมบูรณ์ของข้อมูล
ทุกกระบวนการควบคุมอุณหภูมิ ตั้งแต่การขนส่งโซ่เย็นไปจนถึงการผลิตที่ปลอดเชื้อ ขึ้นอยู่กับสมมติฐานอันเงียบสงบประการหนึ่ง นั่นคือตัวเลขที่แสดงบนเซ็นเซอร์สะท้อนถึงความเป็นจริง สมมติฐานนั้นจะคงอยู่เฉพาะในกรณีที่ การสอบเทียบเครื่องมือวัด ถือเป็นวินัยตามกำหนดเวลามากกว่าการแก้ไขเชิงรับ โพรบที่ลอยไปไม่ประกาศตัวเอง เพียงรายงานค่าที่ดูเป็นไปได้ในขณะที่แยกจากสภาพจริงอย่างเงียบๆ ภายในห้อง ท่อ หรือหน่วยจัดเก็บ
บทความนี้จะอธิบายเกี่ยวกับกลไกเชิงปฏิบัติของการสร้างโปรแกรมการสอบเทียบและการตรวจสอบความถูกต้องที่สามารถป้องกันได้ ซึ่งรวมถึงกรอบงาน ไอคิว/โอคิว/พีคิว การตรวจสอบความถูกต้องของการแมปอุณหภูมิ ข้อกำหนดในการตรวจสอบย้อนกลับ และจังหวะการสอบเทียบใหม่ที่ทำให้การตรวจสอบการปฏิบัติตามข้อกำหนดไม่กลายเป็นเหตุการณ์ที่ตึงเครียด
รากฐานของการสอบเทียบเครื่องมือ
การสอบเทียบเป็นการเปรียบเทียบที่บันทึกไว้ของการอ่านค่าของเครื่องมือกับมาตรฐานอ้างอิงที่ทราบความแม่นยำ ตามด้วยการปรับหรือบันทึกค่าความเบี่ยงเบนที่พบ แตกต่างจากการตรวจสอบยืนยัน ซึ่งเพียงแต่ยืนยันว่าเครื่องมือยังคงอยู่ในเกณฑ์ความคลาดเคลื่อนโดยไม่จำเป็นต้องแก้ไข กิจกรรมทั้งสองป้อนเข้าสู่ระบบคุณภาพที่กว้างขึ้น แต่จะตอบคำถามที่แตกต่างกัน
- การสอบเทียบจะสร้างความสัมพันธ์ระหว่างค่าที่แสดงและค่าจริงที่จุดอ้างอิงเฉพาะ
- การยืนยันยืนยันว่าความสัมพันธ์ยังคงมีอยู่ในภายหลัง
- การตรวจสอบยืนยันเป็นการยืนยันว่าระบบการวัดทั้งหมดทำงานอย่างถูกต้องภายในสภาพแวดล้อมการทำงานจริง
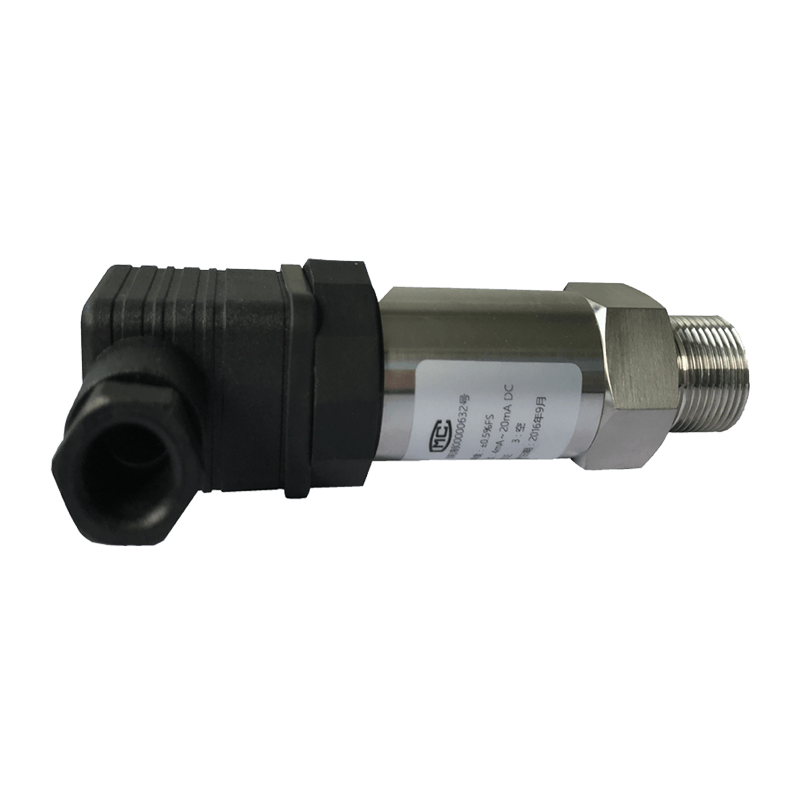
โรงงานที่ทำงานภายใต้กรอบการทำงานด้านคุณภาพ เช่น ISO 17025, GxP หรือ FDA 21 CFR ส่วนที่ 11 โดยทั่วไปแล้ว กำหนดให้ต้องมีกิจกรรมทั้งสามกิจกรรม โดยนำไปใช้ตามลำดับ โดยมีบันทึกเก็บไว้ตามระยะเวลาที่กำหนด จุดเริ่มต้นสำหรับโปรแกรมส่วนใหญ่คือสินค้าคงคลัง: เซ็นเซอร์อุณหภูมิ เครื่องส่ง และอุปกรณ์บันทึกทุกตัวที่ใช้งานอยู่ พร้อมด้วยการจำแนกประเภทวิกฤต
ทำความเข้าใจกรอบงาน ไอคิว/โอคิว/PQ
ที่ IQ/OQ/PQ โมเดลแบ่งคุณสมบัติของอุปกรณ์ออกเป็นสามขั้นตอนตามลำดับ การข้ามขั้นตอนหรือถือเป็นพิธีการ เป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดที่ผลการตรวจสอบปรากฏขึ้นหลายปีหลังการติดตั้ง
| เวที | โฟกัส | หลักฐานทั่วไป |
|---|---|---|
| คุณสมบัติการติดตั้ง (IQ) | การรับ การจัดวาง และการเดินสายไฟของอุปกรณ์ให้ถูกต้องตามข้อกำหนด | หมายเลขซีเรียล แผนภาพการเดินสายไฟ สภาพแวดล้อมในการติดตั้ง |
| คุณสมบัติการปฏิบัติงาน (OQ) | อุปกรณ์ทำงานอย่างถูกต้องตลอดช่วงการทำงานที่ต้องการ | การทดสอบสัญญาณเตือน การตรวจสอบช่วง บันทึกการกำหนดค่าซอฟต์แวร์ |
| คุณสมบัติการปฏิบัติงาน (PQ) | ระบบทำงานได้อย่างน่าเชื่อถือภายใต้ภาระงานและระยะเวลาในโลกแห่งความเป็นจริง | ผลการศึกษาการทำแผนที่อุณหภูมิ บันทึกการตรวจสอบหลายวัน |
PQ อยู่ที่ไหน การตรวจสอบการทำแผนที่อุณหภูมิ ชีวิต เป็นขั้นตอนที่พิสูจน์ว่าห้อง ห้อง หรือตู้คอนเทนเนอร์สำหรับการขนส่งไม่มีโซนร้อนหรือเย็นซ่อนอยู่จนเซนเซอร์แบบคงที่ตัวเดียวพลาดไป
ขั้นตอนการทำงานคุณสมบัติทั่วไป
ที่ diagram below illustrates how the three qualification stages connect to ongoing calibration activity, forming a closed loop rather than a one-time event.
ที่ Role of the Monitoring Hardware Itself
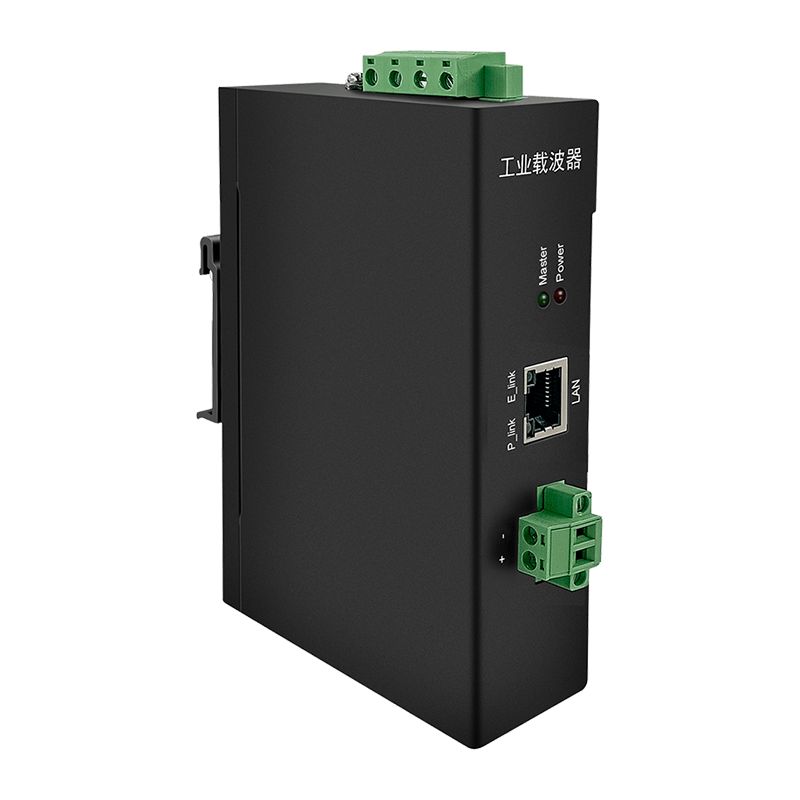
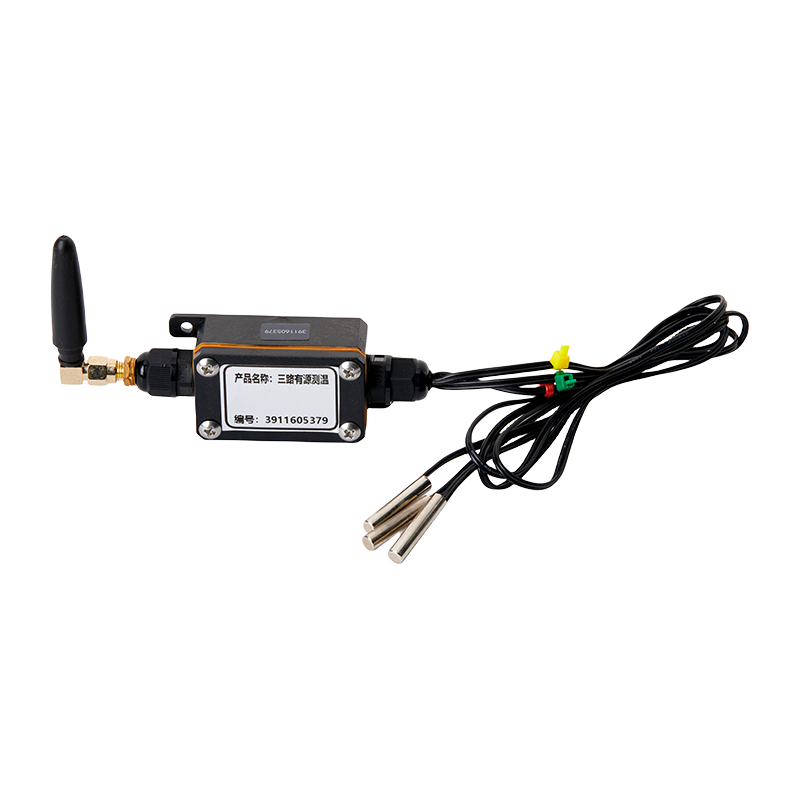
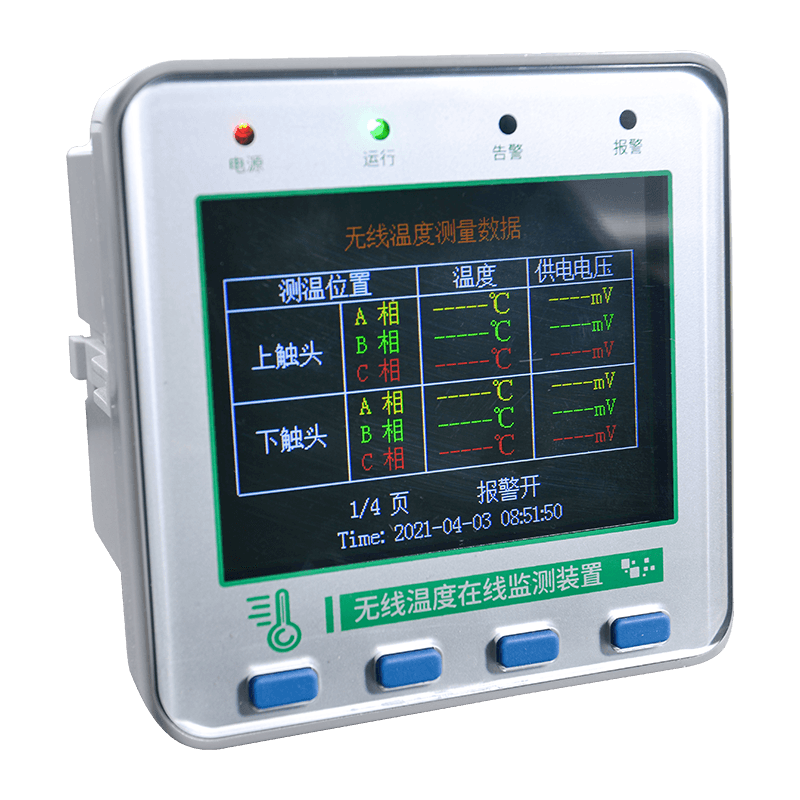
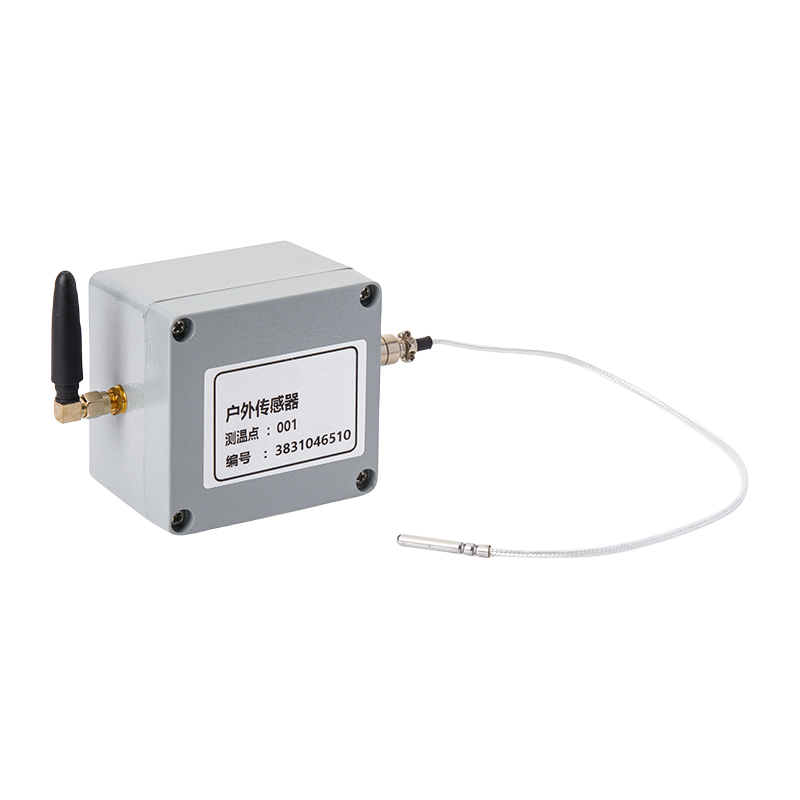
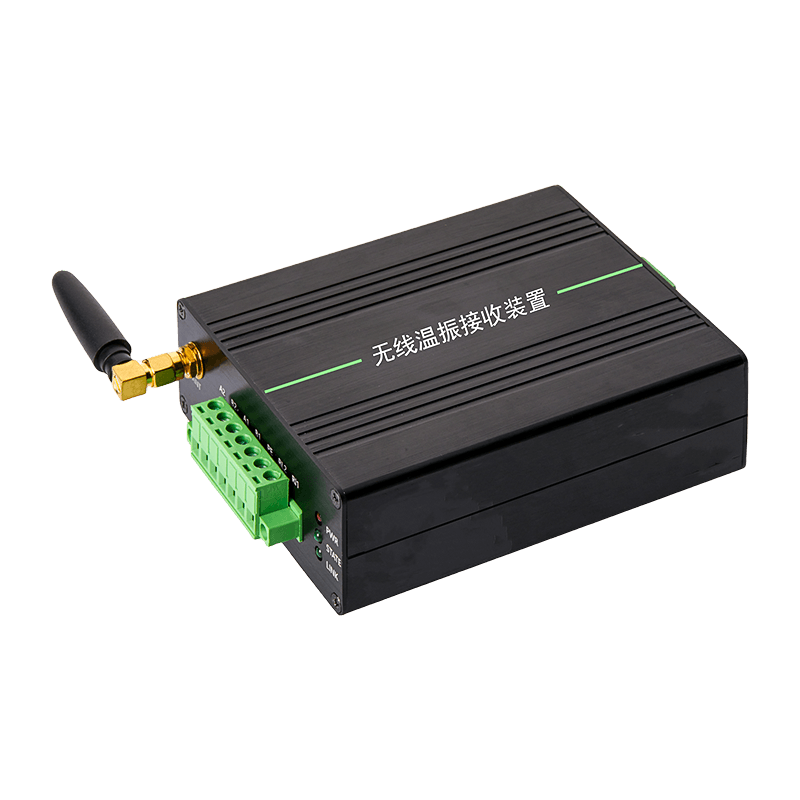
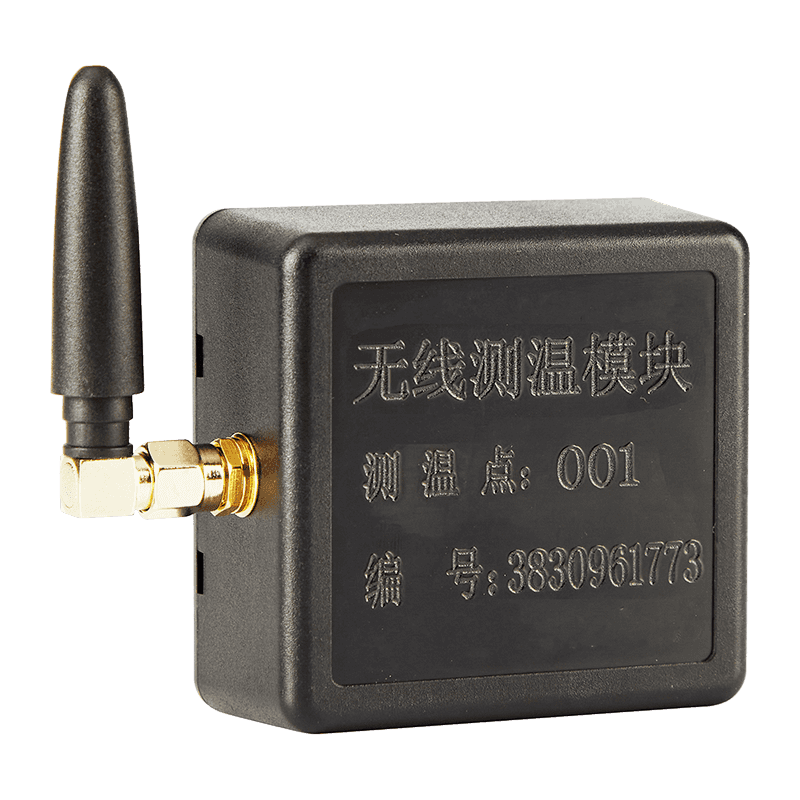
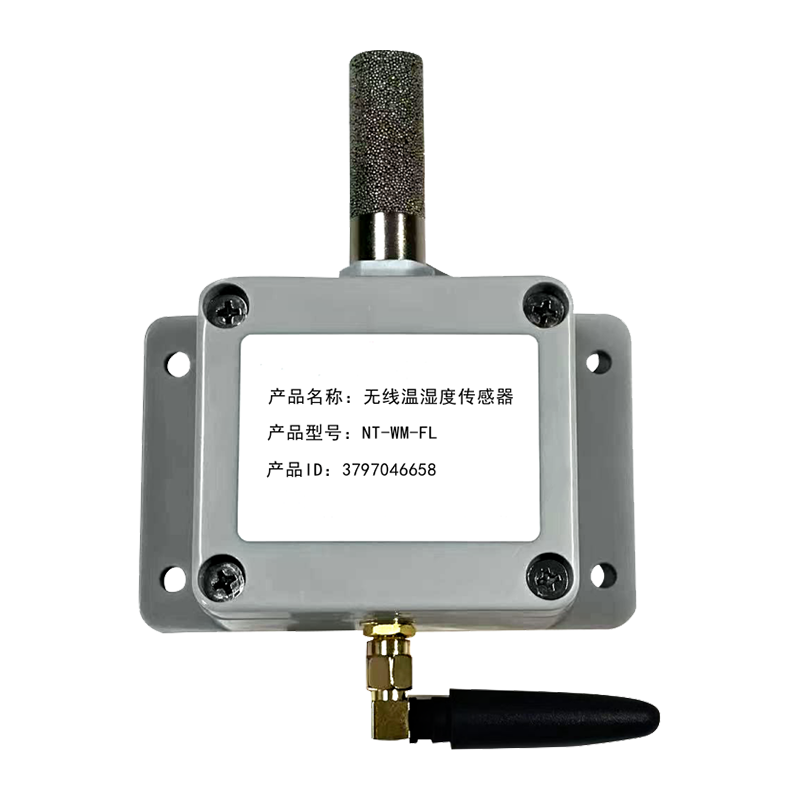
โปรโตคอลการตรวจสอบคุณสมบัติและการสอบเทียบจะดีพอๆ กับฮาร์ดแวร์ที่เก็บข้อมูลเท่านั้น ในสภาพแวดล้อมแบบกระจาย เช่น คลังสินค้า ทางเดิน หรือสายการผลิตหลายโซน โฮสต์แบบติดตั้งบนรางที่รวมการอ่านจากจุดตรวจสอบหลายจุด ช่วยลดความยุ่งยากทั้งการศึกษาการทำแผนที่และเส้นทางการตรวจสอบที่กำลังดำเนินอยู่ ก ยูนิตหลักวัดอุณหภูมิรางนำ โดยทั่วไปจะติดตั้งบนราง DIN ภายในตู้ควบคุม โดยจะรวบรวมข้อมูลจากเซ็นเซอร์แบบมีสายหรือไร้สาย และส่งต่อไปยังระบบบันทึกส่วนกลาง
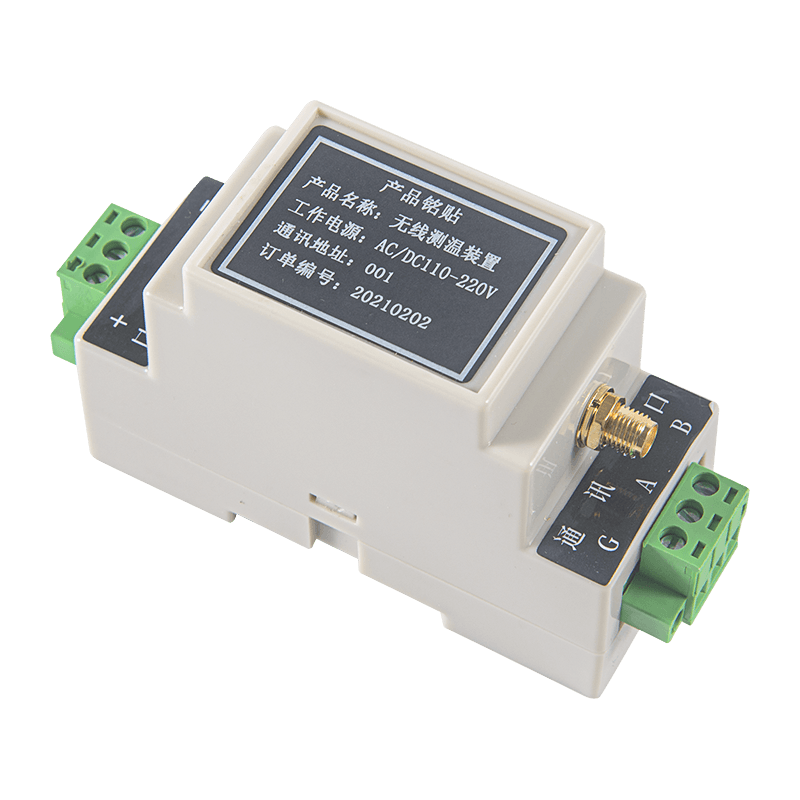
เนื่องจากหน่วยประเภทนี้ตั้งอยู่ที่ศูนย์กลางของเครือข่ายการตรวจสอบ บันทึกคุณสมบัติของตัวเองจึงมีความสำคัญพอๆ กับบันทึกของโพรบแต่ละตัวที่ป้อนเข้าไป สิ่งอำนวยความสะดวกที่ต้องอาศัยโฮสต์ติดรางสำหรับ การตรวจสอบการทำแผนที่อุณหภูมิ ควรยืนยันว่าทั้งโฮสต์และเซ็นเซอร์ที่เชื่อมต่อนั้นมีใบรับรองการสอบเทียบที่เป็นอิสระ เนื่องจากข้อผิดพลาดในจุดรวมตัวสามารถปกปิดหรือบิดเบือนการอ่านจากโพรบที่แม่นยำ
การดำเนินการศึกษาการทำแผนที่อุณหภูมิ
การศึกษาการทำแผนที่วางเครื่องบันทึกข้อมูลที่ปรับเทียบแล้วหลายเครื่องทั่วพื้นที่เพื่อระบุรูปแบบที่จุดควบคุมเดียวจะไม่เปิดเผย เช่น ห้องเย็นอาจมีการกระจายตัวระหว่างมุมใกล้ประตูถึงกลางห้อง 2-3 องศา โดยอาศัยรูปแบบการไหลเวียนของอากาศล้วนๆ
- กำหนดขอบเขตการทำแผนที่: ห้องว่าง ห้องบรรจุสินค้า หรือทั้งสองอย่าง ขึ้นอยู่กับข้อกำหนดด้านกฎระเบียบ
- วางตำแหน่งเซ็นเซอร์ ณ จุดที่แสดงตำแหน่งที่เลวร้ายที่สุด ซึ่งโดยทั่วไปคือมุม ซีลประตู และพื้นที่ที่อยู่ห่างจากหน่วยจัดการอากาศมากที่สุด
- ดำเนินการศึกษาตลอดวงจรการปฏิบัติงานทั้งหมด ซึ่งมักจะใช้เวลา 24 ถึง 72 ชั่วโมง โดยบันทึกเหตุการณ์การเปิดประตู ถ้ามี
- ระบุจุดที่ร้อนที่สุดและเย็นที่สุดเพื่อกำหนดตำแหน่งที่ควรวางเซ็นเซอร์ตรวจสอบแบบถาวร
- การค้นพบเอกสารในรายงานอย่างเป็นทางการซึ่งอ้างอิงถึงสถานะการสอบเทียบของผู้บันทึกทุกรายที่ใช้
ที่ output of this exercise directly informs where a permanent sensor network, and its central aggregation unit, should be positioned for ongoing monitoring rather than one-time assessment.
ใบรับรองการตรวจสอบย้อนกลับและการสอบเทียบ
ใบรับรองการสอบเทียบจะมีความหมายก็ต่อเมื่อมาตรฐานอ้างอิงที่ใช้ในการสร้างนั้นสามารถตรวจสอบย้อนกลับได้เองผ่านห่วงโซ่ที่ไม่ขาดตอนไปจนถึงมาตรฐานระดับชาติหรือนานาชาติ ในสหรัฐอเมริกา โดยทั่วไปหมายถึงเครื่องมืออ้างอิงคือ ติดตาม NIST ได้ ซึ่งหมายความว่าประวัติการสอบเทียบของตนเองจะเชื่อมโยงกลับไปยังสถาบันมาตรฐานและเทคโนโลยีแห่งชาติผ่านลำดับการเปรียบเทียบที่จัดทำเป็นเอกสาร
| องค์ประกอบใบรับรอง | ทำไมมันถึงสำคัญ |
|---|---|
| การระบุมาตรฐานอ้างอิง | ยืนยันว่ามีการเปรียบเทียบกับอุปกรณ์ที่รู้จักและสามารถตรวจสอบย้อนกลับได้ |
| การอ่านค่าตามที่พบและค่าซ้าย | แสดงว่าเครื่องดนตรีมีการเบี่ยงเบนก่อนการปรับหรือไม่ |
| ข้อความความไม่แน่นอนของการวัด | หาปริมาณช่วงความเชื่อมั่นรอบๆ ค่าที่บันทึกไว้แต่ละค่า |
| สภาพแวดล้อมระหว่างการทดสอบ | แยกแยะปัจจัยแวดล้อมอันเป็นสาเหตุของผลลัพธ์ที่ไม่คาดคิด |
| การระบุช่างและอุปกรณ์ | รองรับข้อกำหนดเส้นทางการตรวจสอบภายใต้ระบบคุณภาพส่วนใหญ่ |
การอ่านค่าความไม่แน่นอนของการวัดอย่างถูกต้อง
ความไม่แน่นอนในการวัดมักถูกเข้าใจผิดว่าเป็นค่าความผิดพลาดที่เกิดจากเครื่องมือผิดพลาด ในทางปฏิบัติ เป็นข้อความทางสถิติที่อธิบายช่วงที่มูลค่าที่แท้จริงคาดว่าจะลดลง โดยคำนึงถึงผลกระทบที่รวมกันของมาตรฐานอ้างอิง สภาพแวดล้อม และความละเอียดของเครื่องมือ ใบรับรองการสอบเทียบที่ระบุค่าความไม่แน่นอนบวกหรือลบ 0.2 องศาไม่ถือเป็นการยอมรับจุดอ่อน โดยเป็นการให้ข้อมูลที่จำเป็นในการตัดสินใจว่าเครื่องมือนี้เหมาะสมกับการใช้งานเฉพาะหรือไม่
กระบวนการที่มีแถบความคลาดเคลื่อน 5 องศาสามารถใช้เครื่องมือที่มีพิกัดความคลาดเคลื่อน 0.2 องศาได้อย่างสะดวกสบาย กระบวนการที่มีแถบความถี่หนึ่งองศาไม่สามารถทำได้ และการเลือกอุปกรณ์โดยไม่ตรวจสอบตัวเลขนี้เป็นสาเหตุหนึ่งของการตรวจสอบที่ล้มเหลวเป็นเวลานานหลังการติดตั้ง
การตั้งค่ากำหนดการสอบเทียบใหม่เป็นระยะ
ความถี่ในการสอบเทียบใหม่ควรขึ้นอยู่กับวิกฤต ข้อมูลการเบี่ยงเบนในอดีต และคำแนะนำของผู้ผลิต แทนที่จะเป็นช่วงเริ่มต้นเดียวที่ใช้ทั่วทั้งโรงงาน
| ประเภทการสมัคร | ช่วงเวลาทั่วไป | หมายเหตุ |
|---|---|---|
| การควบคุมกระบวนการที่สำคัญ (การฆ่าเชื้อ, โซ่เย็น) | 6 ถึง 12 เดือน | ช่วงเวลาที่สั้นลงหากการดริฟท์ในอดีตเกินพิกัดที่ยอมรับได้ |
| การตรวจสอบสิ่งอำนวยความสะดวกทั่วไป | 12 ถึง 24 เดือน | ปรับตามความเครียดจากสิ่งแวดล้อมและการใช้งาน |
| อ้างอิงหรือตราสารหลัก | 12 เดือน ห้องปฏิบัติการภายนอก | ไม่ควรปรับเทียบกับอุปกรณ์เกรดต่ำกว่า |
เครื่องมือที่กลับมาอย่างสม่ำเสมอภายในแถบแคบของค่าที่อ่านครั้งก่อนคือตัวเลือกสำหรับการขยายช่วงเวลา โดยมีเงื่อนไขว่าการตัดสินใจนี้จะต้องได้รับการบันทึกเป็นเอกสารและทบทวนเป็นระยะๆ แทนที่จะสันนิษฐานอย่างไม่มีกำหนด
ข้อผิดพลาดทั่วไปในโปรแกรมการสอบเทียบ
- การปฏิบัติต่อการปรับเทียบเป็นงานการติดตั้งครั้งเดียวแทนที่จะเป็นรอบที่เกิดซ้ำ
- การใช้มาตรฐานอ้างอิงที่มีความสามารถในการตรวจสอบย้อนกลับที่ไม่ทราบหรือหมดอายุ
- ล้มเหลวในการบันทึกค่าที่พบก่อนการปรับปรุง สูญเสียหลักฐานของแนวโน้มการดริฟท์
- การวางเซ็นเซอร์ถาวรตามความสะดวกมากกว่าการทำแผนที่ผลการศึกษา
- มองเห็นฮาร์ดแวร์การรวมตัวเมื่อจัดกำหนดการ การสอบเทียบอุปกรณ์ โดยเน้นที่โพรบเดี่ยวเท่านั้น
คำถามที่พบบ่อย
คำถามที่ 1: การสอบเทียบและการตรวจสอบความถูกต้องแตกต่างกันอย่างไร
การสอบเทียบจะเปรียบเทียบเอาต์พุตของแต่ละเครื่องมือกับข้อมูลอ้างอิงและเอกสารที่ทราบ หรือแก้ไขความเบี่ยงเบนใดๆ การตรวจสอบยืนยันว่าระบบทั้งหมด รวมถึงเครื่องมือ ขั้นตอน และสภาพแวดล้อม ดำเนินการอย่างสม่ำเสมอตามที่ตั้งใจไว้สำหรับกรณีการใช้งานจริง
คำถามที่ 2: ควรศึกษาการทำแผนที่อุณหภูมิซ้ำบ่อยแค่ไหน
กรอบงานคุณภาพส่วนใหญ่แนะนำให้ทำการศึกษาการทำแผนที่ซ้ำหลังจากการเปลี่ยนแปลงที่สำคัญในเค้าโครง การกำหนดค่า HVAC หรือรูปแบบโหลด และเป็นการประเมินพื้นฐานอีกครั้งทุก ๆ หนึ่งถึงสามปีแม้ว่าจะไม่มีการเปลี่ยนแปลงก็ตาม
คำถามที่ 3: NIST ที่ติดตามย้อนกลับได้รับประกันอะไรจริงๆ
รับประกันว่ามาตรฐานอ้างอิงที่ใช้ระหว่างการสอบเทียบมีการเชื่อมโยงการเปรียบเทียบอย่างต่อเนื่องกับมาตรฐานการวัดระดับประเทศ ให้ความมั่นใจว่าความแม่นยำที่ระบุจะไม่ถูกรายงานด้วยตนเอง
คำถามที่ 4: โรงงานสามารถขยายช่วงการสอบเทียบเพื่อลดต้นทุนได้หรือไม่
การขยายช่วงเวลาเป็นที่ยอมรับได้ในระบบคุณภาพหลายๆ ระบบเมื่อได้รับการสนับสนุนจากข้อมูลความเสถียรในอดีต แต่ต้องเป็นการตัดสินใจที่มีการจัดทำเอกสารและมีการทบทวน มากกว่าการข้ามการตรวจสอบตามกำหนดเวลาอย่างไม่เป็นทางการ
คำถามที่ 5: หน่วยตรวจสอบส่วนกลางจำเป็นต้องมีบันทึกการสอบเทียบของตัวเองหรือไม่
ใช่. อุปกรณ์ใดๆ ที่รวบรวมหรือแสดงค่าที่อ่านได้จากเซ็นเซอร์หลายตัวอาจทำให้เกิดข้อผิดพลาดหรือความล่าช้าของตัวเองได้ ดังนั้นประวัติการสอบเทียบและการตรวจสอบความถูกต้องจึงควรติดตามแยกจากโพรบแต่ละตัวที่เชื่อมต่ออยู่